Высоковольтное электрооборудование от 6КВ до 550КВ самого высокого качества по оптимальной цене
Устройства для соединения медных и алюминиевых проводников
Соединение медных и алюминиевых жил встречается при реконструкции электроустановок, подключении нового оборудования к существующей сети и переходе между кабелями разных марок. Такая задача требует специальной соединительной арматуры: обычная скрутка, универсальная клемма без указания допустимых материалов или прямое соединение под одним болтом не обеспечивают стабильный контакт.
Медь и алюминий отличаются электрическими, механическими и химическими свойствами. При выборе переходного решения учитывают сечение жил, рабочий ток, напряжение, способ прокладки, температуру, влажность и доступность узла для последующего обслуживания. Ошибка на этом этапе может привести к нагреву контакта, окислению и аварийному отключению линии.
Почему прямой контакт меди и алюминия опасен
На поверхности алюминия быстро образуется плотная оксидная плёнка. Она обладает высоким электрическим сопротивлением и препятствует формированию устойчивого контакта. Медь окисляется иначе, поэтому при непосредственном соприкосновении двух металлов возникает неоднородный контактный узел с различными электрохимическими свойствами.
Дополнительный риск связан с гальванической коррозией. При наличии влаги и загрязнений алюминий может разрушаться быстрее, особенно если соединение находится во влажном помещении, на открытом воздухе или в зоне промышленных испарений. Контакт постепенно ослабевает, переходное сопротивление растёт, а локальный нагрев ускоряет дальнейшее повреждение.
Металлы также по-разному расширяются при нагреве. При циклической нагрузке болтовое соединение может терять первоначальное усилие, а жила — смещаться внутри зажима. Поэтому переход медь–алюминий выполняют через конструктивно предусмотренные контактные элементы, рассчитанные на оба материала.
Виды переходной соединительной арматуры
Для кабельных линий применяют биметаллические наконечники и соединительные гильзы. Обычно их медная и алюминиевая части соединены промышленным способом, например сваркой трением или взрывным плакированием. Каждая сторона предназначена для своей жилы, поэтому исключается непосредственный контакт металлов внутри зажима.
Болтовые сжимы и ответвительные зажимы используют для монтажа на проводах, шинах и токоведущих элементах. В их конструкции могут быть контактные пластины, разделительные вставки, зубчатые поверхности и срезные болты. Последние позволяют получить заданное усилие затяжки без постоянного контроля обычным гаечным ключом.
Для шинных сборок используют переходные медно-алюминиевые пластины, прокладки и специальные клеммные блоки. В распределительных шкафах удобны клеммы с маркировкой Al/Cu, где производитель отдельно указывает допустимые сечения, токовую нагрузку и требования к подготовке жилы. Для воздушных линий применяют прессуемые соединители и арматуру, соответствующую типу провода и климатическому исполнению.
Как выбрать подходящее устройство
Первым параметром является номинальный ток. Соединитель должен выдерживать рабочую нагрузку без превышения допустимой температуры. Нельзя выбирать изделие только по диаметру кабеля: одинаковое сечение проводников может сочетаться с разной изоляцией, гибкостью, классом напряжения и конструкцией жилы.
Проверяют материал и структуру проводника: моножила, многопроволочная жила, секторная или компактная конструкция требуют разной подготовки. Для гибких кабелей иногда необходим наконечник под опрессовку, а для жёстких алюминиевых жил — соединитель с ограничением глубины ввода и специальной контактной зоной.
Важны также условия эксплуатации. Для наружной установки нужны герметичные корпуса, коррозионностойкие материалы и защита от влаги. В шкафу выбирают компактные клеммы с понятной маркировкой, а в ячейках среднего и высокого напряжения — арматуру, рассчитанную на соответствующую изоляцию, электрическую прочность и механические усилия.
При комплектации объектов 6–550 кВ технические параметры лучше сверять с проектом и паспортом изделия. Поставщик электрооборудования может подобрать переходные наконечники, зажимы и сопутствующую арматуру с учётом схемы, сечения проводов, класса напряжения и условий поставки.
Где применяют медно-алюминиевые соединения
Наиболее распространённый пример — подключение алюминиевого силового кабеля к медной шине вводного устройства, автоматическому выключателю или трансформаторному выводу. Переходный наконечник устанавливают на жилу, а медную площадку соединяют с контактной поверхностью аппарата по требованиям изготовителя.
Такие узлы встречаются на трансформаторных подстанциях, в распределительных устройствах, вводно-распределительных шкафах, щитах промышленных предприятий и коммерческих зданий. В сетях наружного электроснабжения применяют ответвительные зажимы для присоединения алюминиевых проводов к медным выводам оборудования или к участкам линии с другим материалом проводника.
Отдельная область — модернизация старых сетей. Существующий алюминиевый кабель часто сохраняют, а новое оборудование выпускается с медными контактами. В этом случае переходное устройство помогает избежать полной замены линии, но его характеристики должны соответствовать длительной токовой нагрузке и перспективному режиму работы.
Правильная технология монтажа
Перед установкой линию отключают, проверяют отсутствие напряжения и защищают рабочее место от случайной подачи питания. Конец кабеля зачищают на длину, указанную в инструкции. Алюминиевую жилу очищают от оксидной плёнки только непосредственно перед монтажом, не повреждая отдельные проволоки.
Контактную поверхность обрабатывают рекомендованным составом, если это предусмотрено производителем соединителя. Электропроводящая паста уменьшает доступ воздуха и влаги, заполняет микронеровности и помогает стабилизировать контакт. Использовать случайные смазки, технический вазелин или составы без подтверждённой совместимости нельзя.
Опрессовку выполняют подходящим инструментом и матрицами, указанными для конкретной гильзы или наконечника. Болтовые соединения затягивают с требуемым моментом, а срезные болты доводят до штатного разрушения головки. Контактные поверхности должны прилегать без перекоса, загрязнений и зазоров.
Изоляцию восстанавливают термоусаживаемыми материалами, герметичными муфтами или корпусом соответствующего класса защиты. Важно исключить натяжение кабеля и боковую нагрузку на наконечник. Жила должна быть зафиксирована так, чтобы вибрация и вес кабеля не передавались на контактный узел.
Контроль состояния соединений
После монтажа проверяют визуальное качество, правильность маркировки, отсутствие повреждений изоляции и соответствие установленной арматуры проекту. Измеряют сопротивление соединения или выполняют проверку цепи в объёме, установленном эксплуатационной документацией. Для ответственных сетей дополнительно проводят испытания изоляции и проверку фазировки.
При работающем оборудовании полезен тепловизионный контроль под нагрузкой. Перегретый участок на фоне аналогичных фаз часто указывает на слабую затяжку, неправильную опрессовку, недостаточную площадь контакта или перегрузку. Сравнивать нужно одинаковые соединения в сопоставимом режиме, поскольку абсолютная температура зависит от окружающей среды и нагрузки.
Плановое обслуживание включает осмотр шкафов, проверку следов нагрева, потемнения, коррозии и разрушения изоляции. Повторная затяжка допустима только там, где это предусмотрено регламентом: самовольное подтягивание некоторых пружинных или срезных зажимов может нарушить их рабочие характеристики. Для справочного ознакомления с бытовыми материалами можно использовать дополнительные сведения, но параметры силовых соединителей всегда сверяют с официальным паспортом производителя.
Типичные ошибки при соединении проводников
К распространённым нарушениям относится соединение меди и алюминия обычным болтом без переходной шайбы или биметаллической прокладки. Даже если первоначально контакт работает, со временем влага, нагрев и ослабление давления ухудшают его состояние. Скрутка особенно опасна в силовых цепях, где токовая нагрузка меняется в течение суток.
Другой ошибкой становится применение наконечника без проверки диапазона сечений. Слишком маленькая гильза повреждает жилу и не обеспечивает правильную опрессовку, а слишком большая создаёт недостаточную площадь контакта. Нельзя заменять штатный инструмент плоскогубцами, молотком или неподходящей пресс-матрицей.
Недопустимо смешивать детали разных систем без подтверждённой совместимости. Паста, гильза, шайба и наконечник должны работать как единый узел, а их температурный диапазон и материал — соответствовать условиям объекта. При проектных поставках важно заранее согласовать типы соединений, запас арматуры и требования к монтажу с подрядчиком.
Надёжность перехода определяется не одной деталью, а всей системой: правильным выбором, подготовкой проводника, качеством опрессовки или затяжки, защитой от влаги и последующим контролем. Для ответственных объектов эти операции фиксируют в исполнительной документации с указанием марки изделия, сечения жилы, инструмента и результатов проверки.
При подготовке монтажа следует составить ведомость соединений: указать материалы проводников, сечения, токовые нагрузки, типы наконечников или зажимов и условия установки. Следующим практическим шагом будет передача этой ведомости специалисту для подбора совместимой арматуры и проверки узлов по паспорту оборудования.
Продукция
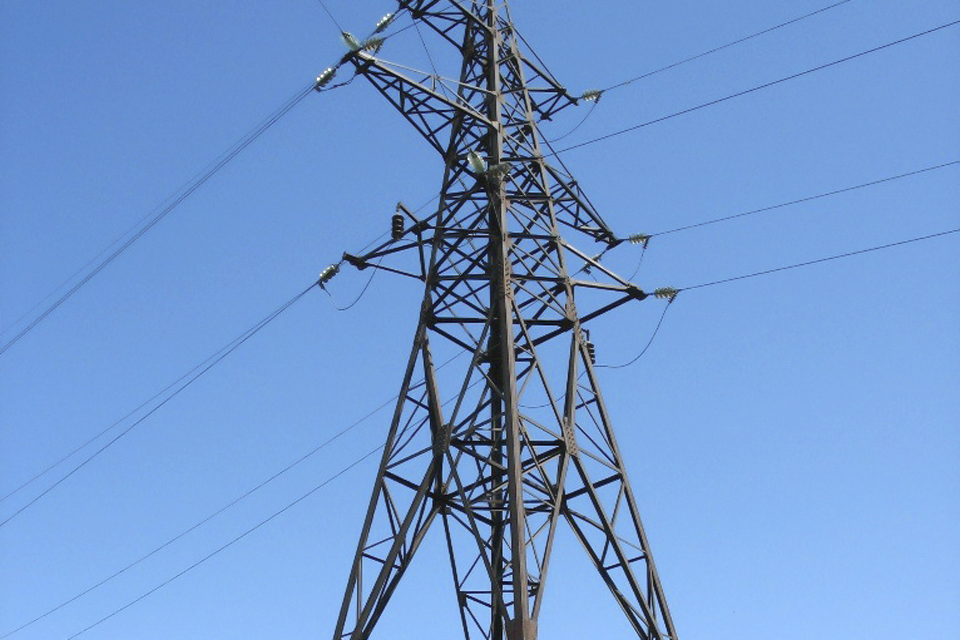
Анкерно-угловые опоры
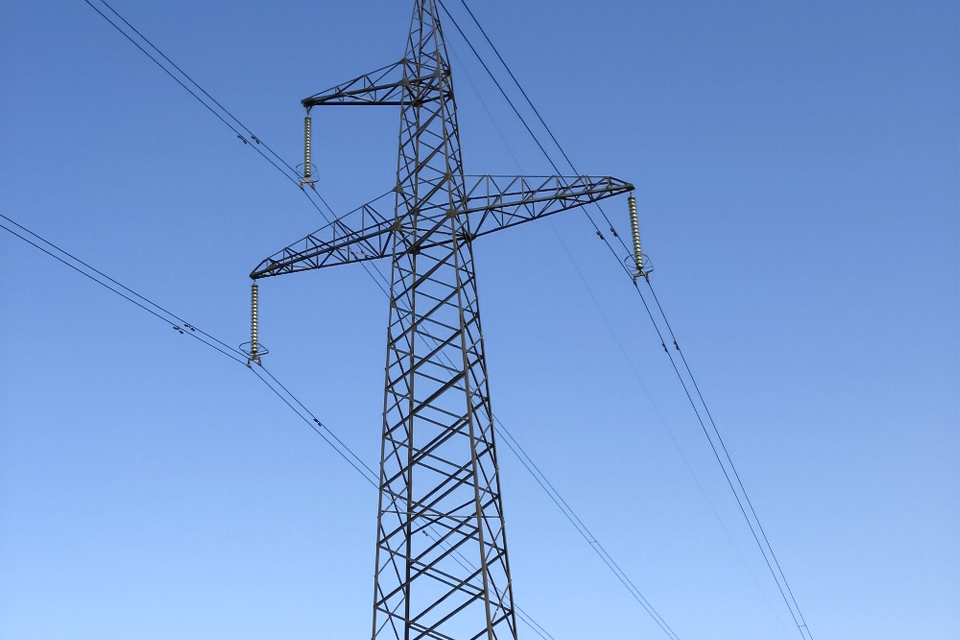
Промежуточные опоры
Железобетонные опоры
Переходные опоры ЛЭП для ВЛ
Сцепная арматура
Поддерживающая арматура
Натяжная арматура
Соединительная арматура
ОПН от 0,4 до 550 КВ
Металлоконструкции (блоки, высоковольтные портала и т.п.)
Блочно-модульные здания
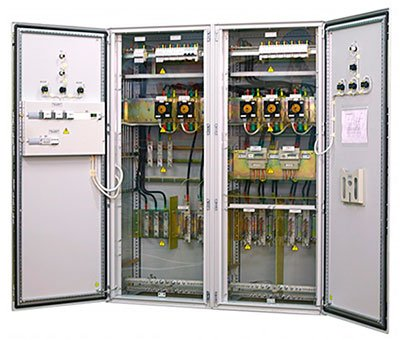
Высоковольтное оборудование от 0,4 до 550 КВ по опросным листам Заказчика
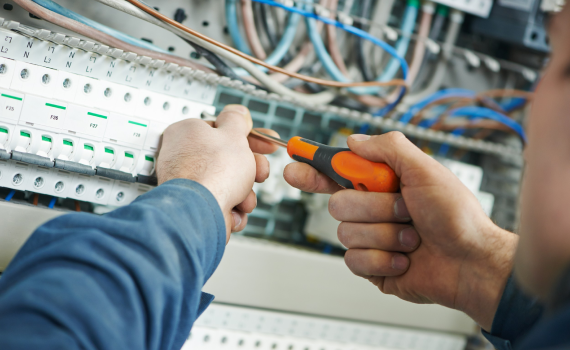
Наши преимущества
500
200
20
Контакты
Адрес
Телефон


Обратная связь